

Guminio sandarinimo žiedo formavimo proceso privalumai ir trūkumai
Guminių O-žiedų apdirbimo technologija yra gana sudėtinga ir yra daug gamybos etapų. Apdorojimo procese, siekiant užtikrinti, kad elastinga guma taptų plastifikuota guma su plastiškumu, būtina efektyviai išspręsti plastiškumo ir elastingumo prieštaravimą.
Tobulėjant technologijoms, įvairios apdorojimo technologijos atsiranda begaliniu srautu. Į gumos medžiagą dedama įvairių mišinių, kad būtų pagaminti pusgaminiai, o po to vulkanizuojami, kad tam tikro plastiškumo pusgaminiai taptų didelio elastingumo sandarikliais.
Šiuo metu gamintojai gamyboje naudoja tris pagrindinius liejimo vulkanizavimo būdus, būtent presavimą, liejimą (transfer formavimą) ir liejimą įpurškimu. Šiuos tris liejimo procesus šiuo metu naudoja gamintojai. Dauguma gamintojų mano šalyje naudoja presavimo formavimą, o pernešimo ir liejimo įpurškimas yra naudojami santykinai mažiau.
Gumos liejimo procesas
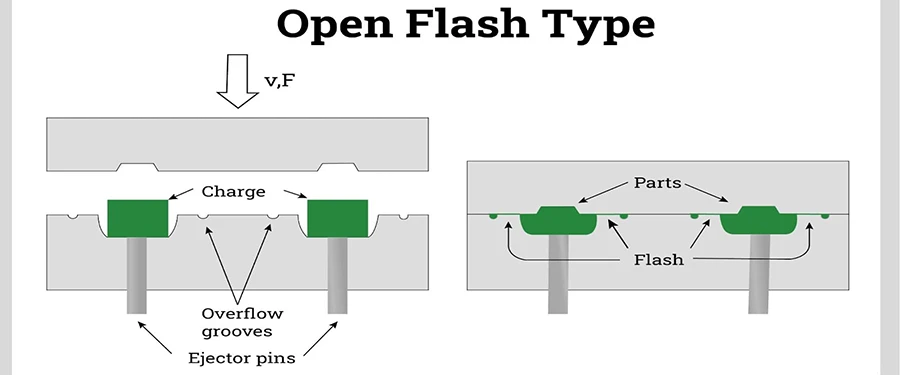
Gumos liejimo procesas yra sumaišyto gumos ruošinio įdėjimas į formą, o po to jį suspausti naudojant plokščią vulkanizatorių. Reikia nurodyti tinkamą laiką, slėgį ir temperatūrą, kad produktas būtų galutinai suformuotas.
Formavimo slėgis, reikalingas presavimo procesui, yra didesnis nei kitų proceso metodų, todėl jis priklauso aukšto slėgio formavimo metodui. Ji turi aukštus reikalavimus presavimo formoms, o forma turi būti didelio stiprumo, didelio tikslumo ir atsparumo aukštai temperatūrai.
Dažniausiai naudojamas suspaudimo formavimo metodas gali būti naudojamas kai kuriems sudėtingesnių formų sandarinimo žiedams gaminti arba guma gali būti dedama į formą naudojant suformuotas neigiamas ir teigiamas formas ir formuojama kaitinant.
Kompresinio liejimo privalumai
1. Suspaudimo formavimo metu reikalingas aukštos temperatūros vulkanizacijos procesas, kad būtų veiksmingai užtikrintas visapusiškas pagaminto sandarinimo žiedo veikimas.
2. Suspaudimo formavimo būdu suformuotas sandarinimo žiedas pasižymi mažu vidiniu įtempimu, maža deformacija ir stabiliomis mechaninėmis savybėmis.
3. Formuoto sandarinimo žiedo susitraukimo greitis yra mažas, o pasikartojimas yra geras.
4. Sandarinimo žiedo matmenų tikslumas yra didelis, o paviršius lygus.
5. Sudėtingų struktūrų gaminius galima formuoti vienu metu.
6. Jis gali pasiekti didelio masto gamybą, labai pagerinti gamybos efektyvumą, o gamybos sąnaudos yra palyginti mažos, o tai tinka masinei gamybai.
7. Jis taip pat tinka įvairių veislių, bet mažų partijų gamybai.
Kompresinio liejimo trūkumai
1. Suspaudimo formavimas netinka sudėtingų formų sandarikliams, pvz., įgaubtiems, šoninio nuolydžio arba mažų skylučių sandarikliams.
2. Suspaudimo formavimas netinka sandarikliams, kuriems keliami dideli matmenų tikslumo reikalavimai.
3. Kadangi formavimo ciklo trukmė yra gana ilga visame apdorojimo procese, operatoriaus fizinis krūvis taip pat yra gana didelis. Po ilgo laiko žmonės yra linkę į nuovargį, o pavargę dažnai pasitaiko žmogiškų klaidų.
4. Pagaminto sandarinimo žiedo blykstė stora, o norint vėliau blykstę nuimti, reikia įdėti daug darbo.
5. Sandarinimo žiedo kokybei įtakos turės gumos ruošinio prieš formavimą kokybė, padavimo būdas ir slėgio metodas.
Kompresinio formavimo proceso privalumai ir trūkumaiguminiai O-žiedaičia pristatomi. Kaip dažniausiai naudojamas liejimo procesas, suspaudimo formavimo procesas turi ir privalumų, ir trūkumų. Gamintojai dažniausiai pasirenka skirtingus liejimo procesus pagal guminių tarpiklių charakteristikas.